Výrobní manažéri, ktorí špecifikujú CNC kovovú laserovú rezačku, zvyčajne začínajú jedným číslom: výkonom. Po niekoľkých mesiacoch na parkete sa čísla, na ktorých záleží, ukážu byť iné. O tom, či sa stroj oplatí, rozhodujú náklady na diel, konzistencia hrán a intervaly údržby. Typ laserového zdroja poháňa všetky tri.
Pre väčšinu operácií s plechom a plechom je praktickou odpoveďou vláknový laser v rozsahu 1000 W až 3000 W. Reže nehrdzavejúcu, hliníkovú a uhlíkovú oceľ s nižšími energetickými nákladmi ako CO2 a nepotrebuje žiadne nastavovanie zrkadla rezonátora ani dopĺňanie laserovým plynom.
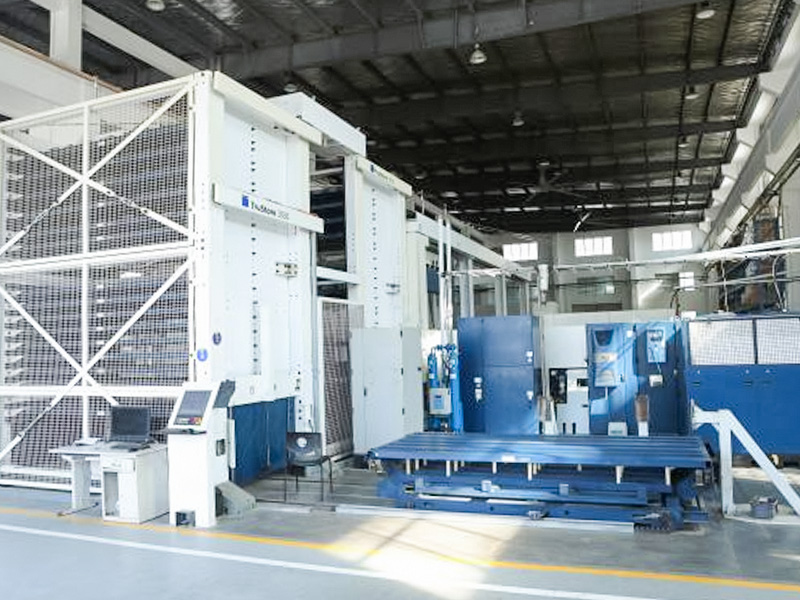
 Vláknový laserový rezací stroj na plechy s CNC riadením Tento stroj využíva vysokoenergetický laserový lúč vedený pokročilým systémom numerického riadenia na rezanie nehrdzavejúcej ocele, uhlíkovej ocele a hliníka. Vyhovuje malosériovým alebo zložitým kontúram, zatiaľ čo jeho veľký pracovný stôl a plynom podporované moduly podporujú stabilnú nepretržitú výrobu. Zobraziť produkt →
Tri typy laserových zdrojov v súčasnosti poháňajú priemyselné rezanie kovov: vlákno, CO2 a kryštál. Zdroj určuje, ako efektívne energia vstupuje do kovu, čo určuje praktickú rýchlosť, kvalitu hrany a prevádzkové náklady.
Vláknové lasery pracujú v blízkosti 1064 nm, čo je vlnová dĺžka, ktorú kovy absorbujú oveľa lepšie ako 10,6 µm emitované CO2 lasermi. Viac absorbovanej energie znamená rýchlejšie rezanie a nižšiu spotrebu elektrickej energie. Zdroje vlákien nemajú žiadne rezonátorové zrkadlá na zarovnanie a žiadny laserový plyn na doplnenie, takže bežná údržba sa sústreďuje na reznú hlavu, trysku a ochrannú šošovku.
CO2 lasery zostávajú osvedčenou voľbou pre veľmi hrubú uhlíkovú oceľ s asistenciou kyslíka a pre obchody, ktoré režú aj nekovy. Ich nevýhodou je vyššia spotreba energie, zrkadlá, ktoré si vyžadujú čistenie a zarovnanie, a spotrebný laserový plyn.
Kryštálové lasery (Nd:YAG a Nd:YVO4) poskytujú vynikajúce zaostrenie pre jemné funkcie, ale majú kratšiu životnosť komponentov a nižšiu účinnosť čerpania. Teraz sú obmedzené väčšinou na presné mikroobrábanie.
| Typ | Vlnová dĺžka | Účinnosť rezania kovov | Prevádzkové náklady | Typická rola |
|---|---|---|---|---|
| Vláknina | Približne 1064 nm | Vysoká | Nízka | Výroba plechu a plechu |
| CO2 | 10,6 um | Stredná | Vysoká | Hrubé rezanie ocele a nekovov |
| Crystal | Približne 1064 nm | Stredná | Vysoká | Presné mikroobrábanie |
Ak vo vašej práci dominuje plech z nehrdzavejúcej ocele, hliníka alebo uhlíkovej ocele, vlákno je racionálnym východiskom. Pred dokončením nákupu si ho prejdite ako si vybrať správny CNC laserový rezací stroj pre vašu dielňu vážiť hrubé plechy a nekovové výnimky.
Štyri špecifikácie majú najsilnejší vplyv na produktivitu. Porovnajte ich s vlastnou hrúbkou materiálu namiesto maxima v brožúre.
Vláknový laser s výkonom 3 000 W zvyčajne reže 12 mm mäkkú oceľ rýchlosťou 1,5 až 2,0 m/min s kyslíkom, zatiaľ čo 2 mm nehrdzavejúcu oceľ s dusíkom môže pracovať rýchlosťou 8 až 10 m/min. Odhadnite dennú produkciu z hrúbky, ktorú najčastejšie spracovávate, nie z najtenšieho listu vo vašom katalógu.
Väčšina strojov uvádza presnosť polohovania v blízkosti ±0,05 mm na meter a opakovateľnosť v blízkosti ±0,03 mm. Zostavy s úchytkami a drážkami, konzoly závesov a časti pripravené na zváranie závisia od týchto hodnôt viac ako od výkonu lasera.
Kyslík urýchľuje rezanie uhlíkovej ocele, ale na hrane zanecháva mierny oxid. Dusík vytvára čisté hrany bez oxidov na nereze a hliníku. Rýchle prepínanie medzi vysokotlakovým dusíkom a nízkotlakovým kyslíkom pridáva flexibilitu plánovania a zabraňuje tomu, aby sa stroj stal prekážkou.
Adaptívny piercing redukuje rozstrek na šošovke a otrepy na spodnom okraji tak, že sa počas piercingu zdvihne a potom sa potiahne späť na rez. Požiadajte dodávateľa o vzorky rezu s vašou dominantnou hrúbkou a skontrolujte spodný okraj, či neobsahuje otrysky a na reznej ploche nie sú ryhy.
Každá CNC laserová rezačka kovov má podobnú postupnosť. Pochopenie každej fázy vám pomôže vyhodnotiť požiadavky na softvér, automatizáciu a zručnosti operátora pred podpísaním objednávky.
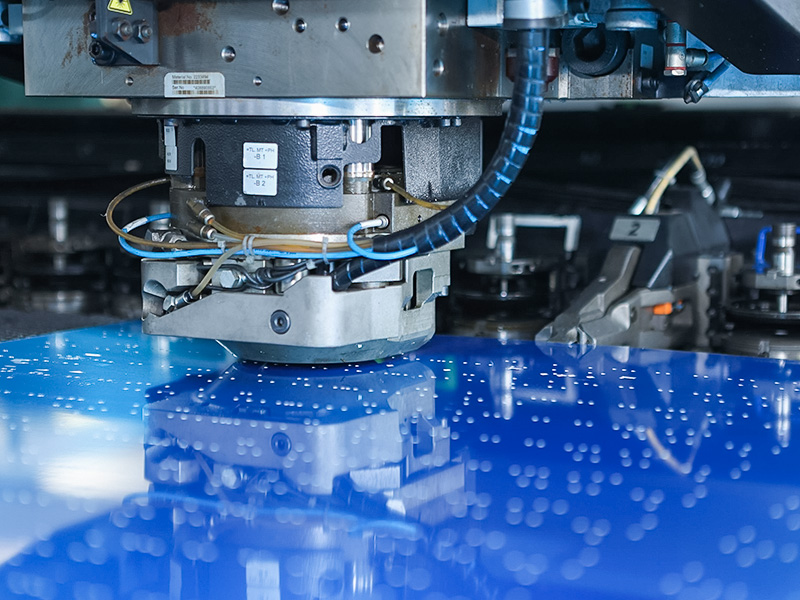
Pre diely s ťažkými otvormi je CNC dierovací lis často rýchlejší ako laserové rezanie pri opakovaných vzoroch otvorov, zatiaľ čo laser zvládne zložité kontúry, malé série a požiadavky na tesné hrany. Dva stroje fungujú dobre ako doplnky na jednej výrobnej linke.
 CNC dierovací lis na plech s vysokou tuhosťou Tento lis, skonštruovaný na dierovanie, vysekávanie, ohýbanie a hlboké ťahanie, má pevný rám a presné ovládanie CNC zdvihu, rýchlosti a tlaku. Spracováva oceľ, hliník a niektoré nekovové plechy, vďaka čomu je efektívnym doplnkom k laserovému rezaniu pre opakované vzory. Zobraziť produkt →
Výkon lasera nastavuje praktickú rýchlosť a maximálnu hrúbku pre každý materiál. Nižšie uvedené hodnoty ukazujú typické limity pre jeden prechod pre moderné vláknové lasery s odporúčaným asistenčným plynom. Skutočné výsledky sa líšia v závislosti od tuhosti stroja, kvality optiky, polohy zaostrenia a čistoty plynu, preto ich berte skôr ako rámec na porovnanie než ako záruku.
| Vláknina power | Mäkká oceľ s kyslíkom | Nerez s dusíkom | Hliník s dusíkom |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12 000 W | 40 mm | 30 mm | 25 mm |
Ak je väčšina vašej práce vyrobená z nehrdzavejúcej ocele a hliníka s hrúbkou 1 až 6 mm, stroj s výkonom 1 500 W alebo 3 000 W dobre vyvažuje rýchlosť a kapitálové náklady. Ak pravidelne režete uhlíkovú oceľ s hrúbkou 12 mm a hrubšou, vyberte si výkon aspoň 6 000 W. Predimenzovanie zvyšuje obstarávaciu cenu a požiadavky na elektrické služby bez zlepšenia výkonu tenkých plechov.
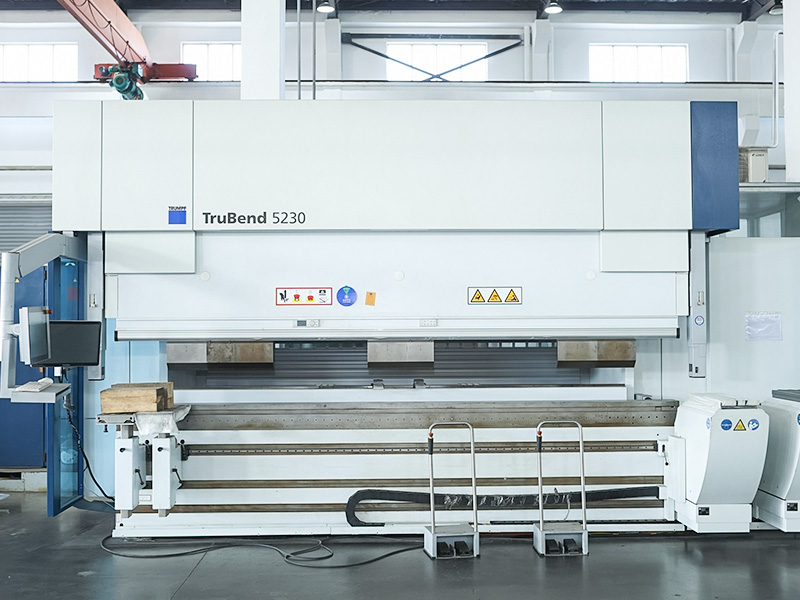
Väčšina rezaných častí ešte potrebuje tvarovanie. Linku dokončuje CNC ohýbačka spárovaná s laserom, takže naplánujte obe spolu, aby sa prekážka neposunula po prúde.
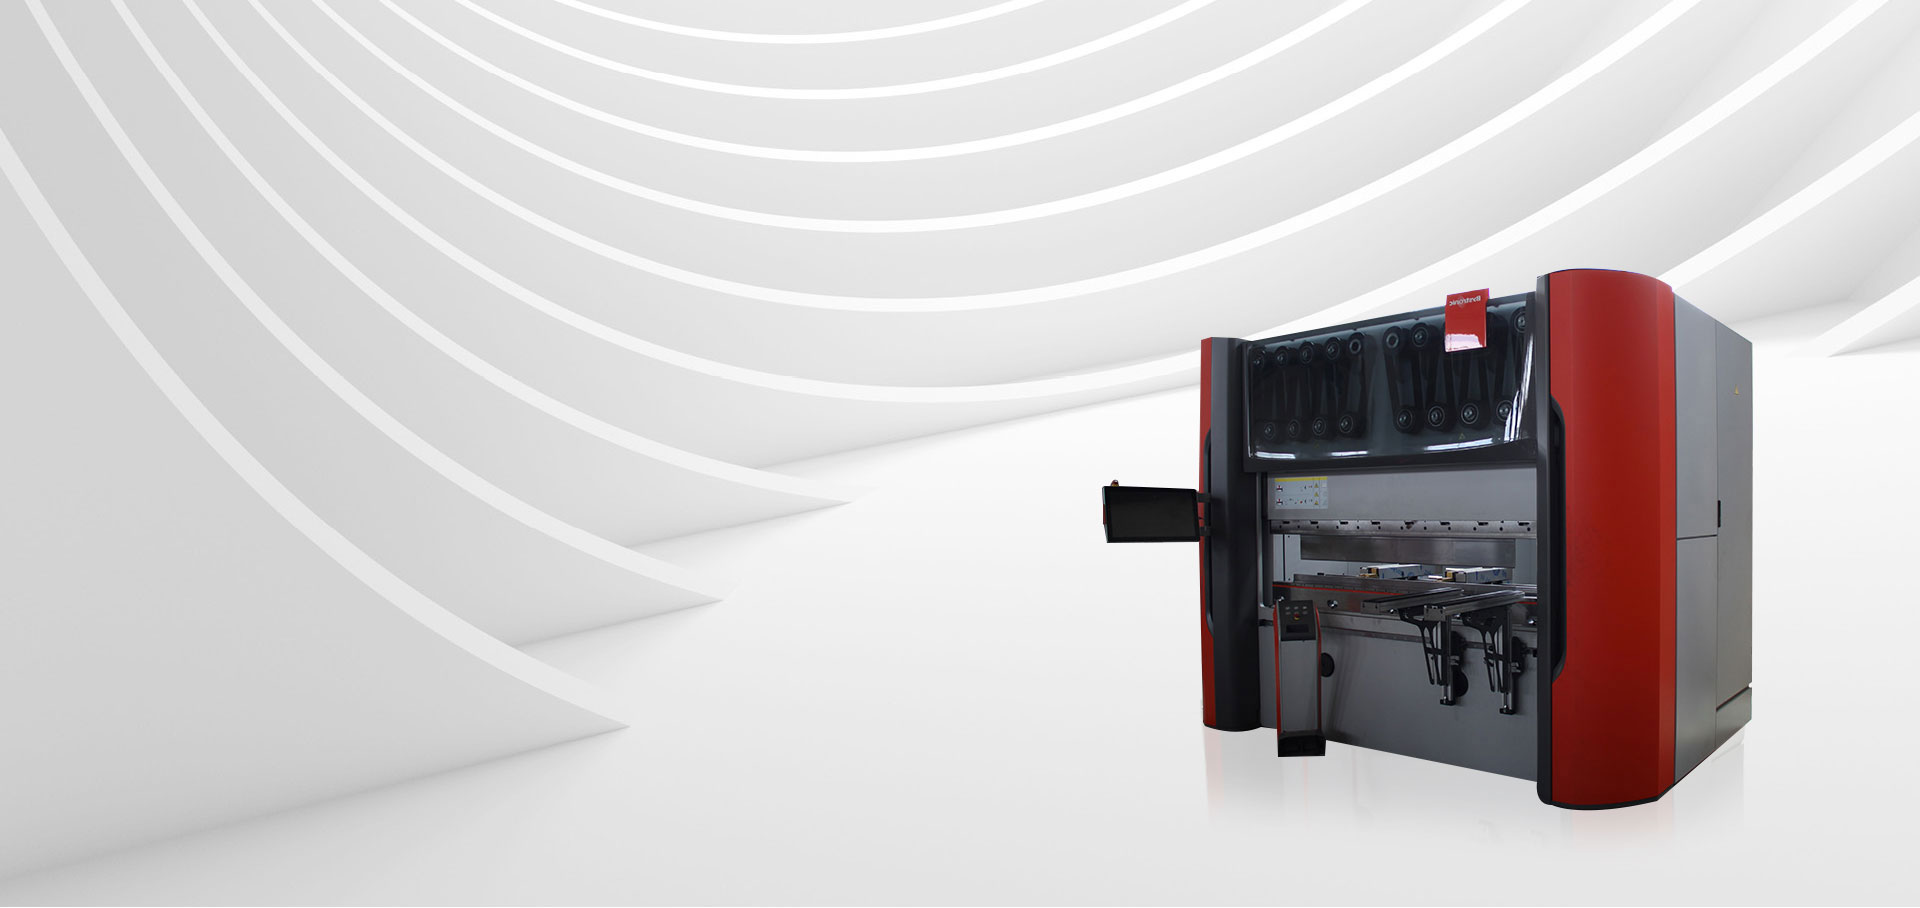
 CNC ohýbačka s presným ovládaním uhla Táto ohýbačka využíva vysoko presný CNC systém na nastavenie uhla, dĺžky a tlaku, čím sa znižuje chybovosť a zabezpečuje sa presnosť. Je kompatibilný s rôznymi formami, spracováva uhlíkovú oceľ, nehrdzavejúcu oceľ a hliník a hladko sa integruje do výrobnej linky na rezanie až tvarovanie. Zobraziť produkt →
Rozdiel v nákladoch medzi strojmi sa prejaví počas prvých 24 mesiacov, často dlho predtým, ako sa stroj úplne amortizuje.
V prípade typických objemov výroby, výhoda vlákna na elektrine, plyne a optike často zaplatí vyššiu počiatočnú cenu v priebehu dvoch až troch rokov, pred započítaním zvýšenia produktivity z rýchlejšieho rezania.
Dokáže laserová rezačka na kovové vlákna zvládnuť meď a mosadz?
áno. Meď a mosadz absorbujú vlnovú dĺžku vlákna (asi 1064 nm) oveľa lepšie ako vlnovú dĺžku CO2, a preto sa vlákno stalo štandardom pre tieto reflexné zliatiny. Stroj stále potrebuje ochranu proti spätnému odrazu v podávacom vlákne a rezacej hlave, preto potvrďte, že dodávateľ zodpovedajúcim spôsobom nakonfiguroval optiku. Rezná rýchlosť na medi je nižšia ako na mäkkej oceli a na zamedzenie tvorby oxidov sa zvyčajne používa dusík alebo vzduch.
Mám použiť kyslík alebo dusík na nehrdzavejúcu oceľ?
Použite dusík, keď musí byť okraj čistý a bez oxidov, čo je potrebné pre viditeľné časti, prípravu zvárania alebo komponenty prichádzajúce do styku s potravinami. Kyslík poskytuje o niečo rýchlejší rez na tenkej nehrdzavejúcej oceli, ale zanecháva zafarbený okraj a tenkú vrstvu oxidu. Ak kvalita hrany nie je kritická a diel bude natretý alebo skrytý, kyslík môže znížiť náklady na plyn.
Koľko podlahovej plochy a inžinierskej infraštruktúry potrebuje CNC kovová laserová rezačka?
Vláknový stroj s výkonom 1 500 W zvyčajne potrebuje približne 8 až 15 metrov štvorcových vrátane chladiča a priestoru na nakladanie listov a odstraňovanie dielov. Elektrické napájanie je zvyčajne 400 V trojfázové s pripojenou záťažou cca 15 až 25 kVA v závislosti od výkonu. Potrebujete tiež pomocné vedenie prívodu plynu; dusík môže byť dodávaný vo fľašiach, dewarových nádobách alebo v objemových nádržiach v závislosti od mesačnej spotreby.
Trh CNC kovových laserových rezačiek odmeňuje kupujúcich, ktorí prispôsobia stroj ich skutočnému výrobnému mixu. Začnite so strojom na výrobu vlákien, overte si skutočnú rýchlosť rezania pri vašej dominantnej hrúbke, skontrolujte dostupnosť pomocného plynu vo vašom regióne a zároveň naplánujte následné tvarovanie.
Ak už máte výkresy alebo definovaný zoznam dielov, rýchlo sa porozprávajte s našimi tím zákazníckych služieb môže overiť konfiguráciu stroja predtým, ako sa zaviažete k návrhu.

 +86-13771171111 +86-13338110517