Tri citáty ležia na stole majiteľa dielne. Každá cenová ponuka sa týka laserového rezacieho stroja na plech, ale výkon lasera sa pohybuje od 4 kW do 12 kW a ceny sa líšia o viac ako 40 percent. Dielňa reže hlavne uhlíkovú oceľ s hrúbkou 2 mm až 10 mm, príležitostne vykonáva prácu s nehrdzavejúcou oceľou a potrebuje vedieť, ktorý stroj sa do piatich rokov vyplatí.
Krátka odpoveď: neexistuje jediný najlepší stroj na rezanie plechu laserom. Správna konfigurácia závisí od materiálov, ktoré spracovávate, rozsahu hrúbok, ktoré najčastejšie režete, cieľovej priepustnosti a nákladov na diel, ktoré dokážete tolerovať. Táto príručka vysvetľuje, ako porovnať stroje z hľadiska špecifikácií, prevádzkových nákladov a vhodnosti pracovného postupu predtým, ako sa zaviažete k nákupu.
Laserový rezací stroj na plech sústreďuje vysokovýkonný laserový lúč na malé miesto na kovovom povrchu. Energia roztaví alebo odparí materiál, zatiaľ čo koaxiálny pomocný plyn, zvyčajne dusík alebo kyslík, vyfukuje roztavený kov z rezu. CNC pohybový systém pohybuje rezacou hlavou pozdĺž naprogramovanej dráhy a vytvára obrysy, otvory a hrany, ktoré často nepotrebujú žiadne sekundárne dokončovanie.
Pri rezaní plechov dnes dominujú dva laserové zdroje:
Pre väčšinu moderných plechov sa vláknové lasery stali predvolenou voľbou kvôli vyššej elektrickej účinnosti, nižšej údržbe a lepšej absorpcii na reflexných kovoch. Preto väčšina porovnaní laserových rezacích strojov na plech začína vláknovými lasermi.
Pred porovnaním cien porovnajte šesť čísel. Definujú, čo stroj skutočne dokáže vo vašom obchode.
| Špecifikácia | Čo to ovplyvňuje | Typický rozsah |
|---|---|---|
| Výkon lasera | Maximálna hrúbka rezu a rýchlosť rezu | 1,5 kW až 30 kW |
| Pracovná oblasť | Najväčšia veľkosť listu spracovaná bez premiestnenia | 3000 x 1500 mm až do 6000 x 2500 mm |
| Hrúbka rezu, mäkká oceľ (pomocou kyslíka) | Možnosť hrubého plechu | 6 mm pri 1,5 kW až 40 mm pri 20 kW |
| Hrúbka rezu, nehrdzavejúca oceľ a hliník (pomocou dusíka) | Rezanie bez škvŕn na tenkých a stredných plechoch | 4 mm pri 1,5 kW až 25 mm pri 20 kW |
| Presnosť polohovania | Rozmerová konzistencia naprieč listom | /-0,03 mm až /-0,05 mm |
| Maximálna rýchlosť rýchleho posuvu | Čas nečinnosti medzi časťami | 80 m/min až 200 m/min |
Bežnou chybou je nákup väčšieho výkonu lasera, ako odôvodňuje zmes materiálov. Ak je väčšina vašich dielov z uhlíkovej ocele s hrúbkou 2 mm až 6 mm, vláknový laser s výkonom 6 kW reže rýchlejšie ako jednotka s výkonom 3 kW, ale na tenkých meradlách sa rýchlosť zosilnenia zníži. Pri tenkých plechoch záleží na zrýchlení a ovládaní pohybu rovnako ako na surovom výkone. Silný laser na systéme so slabým pohybom produkuje prijateľné diely s nižšou priepustnosťou.
Pre hlbšiu diskusiu o interakcii sily, rýchlosti a materiálu pozri ako si vybrať správny CNC laserový rezací stroj pre váš obchod.
Každý laserový zdroj má svoj vlastný rezací obal. Namiesto debaty o absolútnej nadradenosti premýšľajte o úlohách, ktoré budú na stroji bežať väčšinu hodín v týždni.
Vlákno s výkonom 6 kW až 8 kW reže pomocou kyslíka pri vysokej rýchlosti. CO2 tiež funguje, ale spotrebuje viac elektriny na meter rezu.
Vlákno s podporou dusíka vytvára čistý okraj bez škvŕn. CO2 je v tomto rozsahu výrazne pomalší.
Vlákno je praktickou voľbou, pretože jeho vlnová dĺžka 1064 nm je dobre absorbovaná reflexnými kovmi. CO2 sa môže odrážať späť a poškodiť optické komponenty.
Vláknový laser s výkonom 12 kW alebo vyšší a laser na CO2 rezajú hrubé plechy. Náklady na diel závisia od typu plynu, rýchlosti rezania a požiadaviek na kvalitu hrany.
Jednovláknový stroj s nastaviteľnými parametrami výkonu a dobrým programom hniezdenia zvláda rozmanitosť lepšie ako jednotka CO2 pri rovnakom rozpočte.
Rezanie otvorov menších ako hrúbka plechu vyžaduje dobrý režim lúča. Vláknové lasery vo všeobecnosti vytvárajú ostrejšie rohy a menšie zárezy.
Kúpna cena je len časťou celkových nákladov. Laserový rezací stroj na plech spotrebuje elektrinu, pomocný plyn a spotrebný materiál každú pracovnú hodinu. Počas piatich rokov tieto prevádzkové náklady často prevyšujú počiatočnú cenu.
Hlavnými nákladovými faktormi sú:
Pred podpísaním čohokoľvek si vyžiadajte odhad ceny za diel na základe vašich skutočných výkresov a materiálov. Pomalší stroj s nižšou spotrebou plynu môže poraziť rýchlejší stroj z hľadiska celkových nákladov na diel. O tento výpočet môžete požiadať, keď budete kontaktujte nás s vaším zoznamom materiálov.
Laserový rezací stroj na plech nefunguje sám. V typickej výrobnej linke laserová rezačka prijíma vyrovnané plechy a rezané časti sa presúvajú na dierovanie, ohýbanie, zváranie a povrchovú úpravu. Pri výbere laserového stroja by sa preto malo zvážiť, čo sa deje pred ním a po ňom.
Bežná postupnosť vyzerá takto:
Stroj, ktorý si vyberiete, by mal zodpovedať výstupnej rýchlosti predradeného vyrovnávacieho stroja a zaradených ohýbacích a dierovacích staníc. Vysokovýkonný laser, ktorý podáva súčiastky rýchlejšie, ako ich ohýbačka dokáže spracovať, len posúva prekážku ďalej na linke.
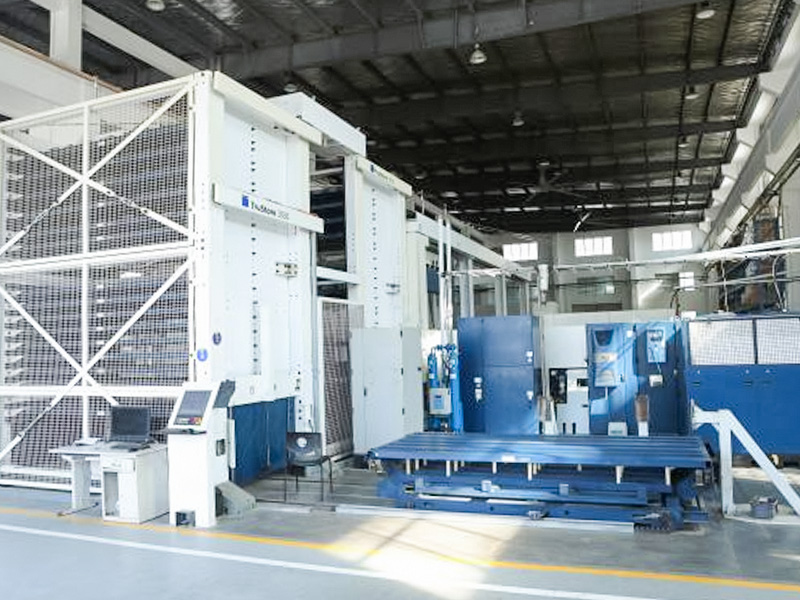
 CNC laserový rezací stroj na presné obrysové rezanie plechu Tento stroj zvláda fázu rezania obrysu v plechovej linke. Jeho vysoko presné NC riadenie a veľký pracovný stôl vyhovujú rýchlosti urovnávania proti prúdu, takže zapadajú do vyváženého výrobného toku opísaného tu. Zobraziť produkt →
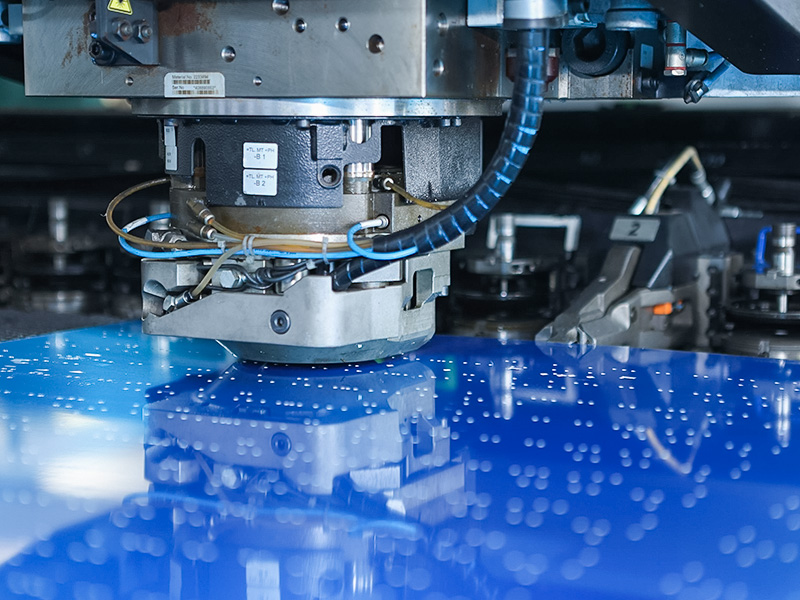
 CNC dierovací lis na dierovanie a tvarované prvky Dierovací lis pridáva otvory a tvarované prvky po rezaní laserom, čím sa zachováva efektívnosť plechovej reťaze. Jeho pevný rám a CNC systém zodpovedajú plánovaniu výstupnej rýchlosti, o ktorom sa hovorí v okolitom texte. Zobraziť produkt →
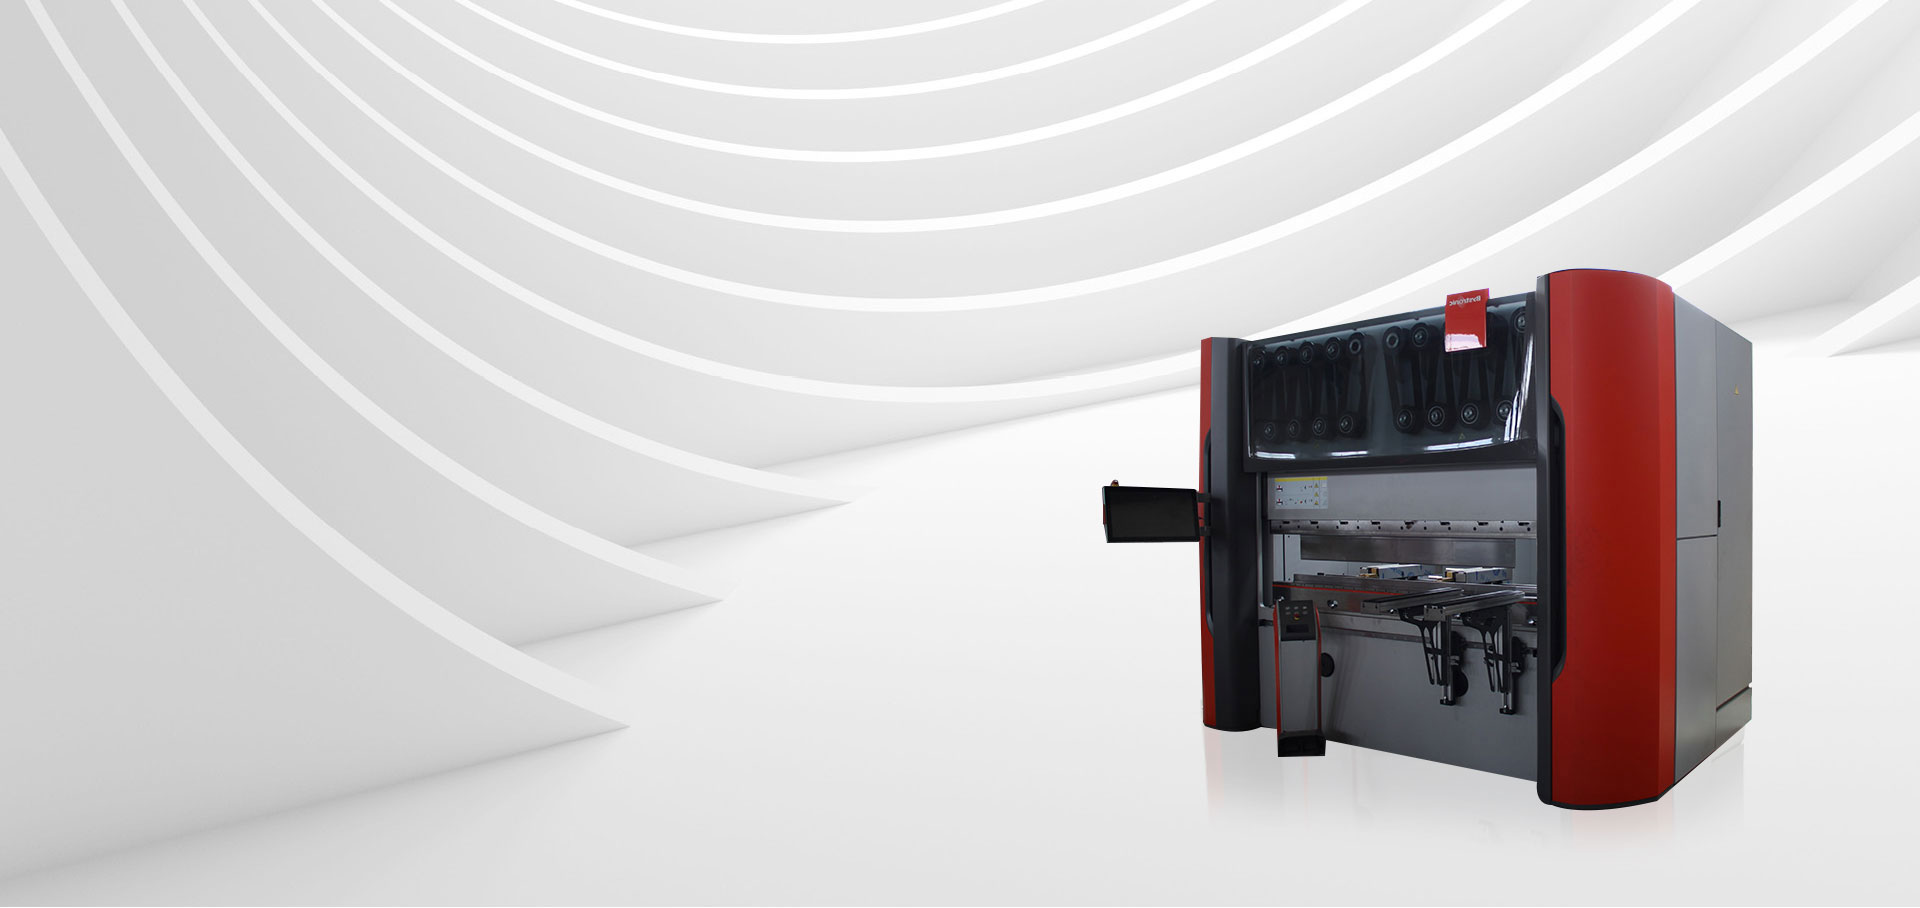
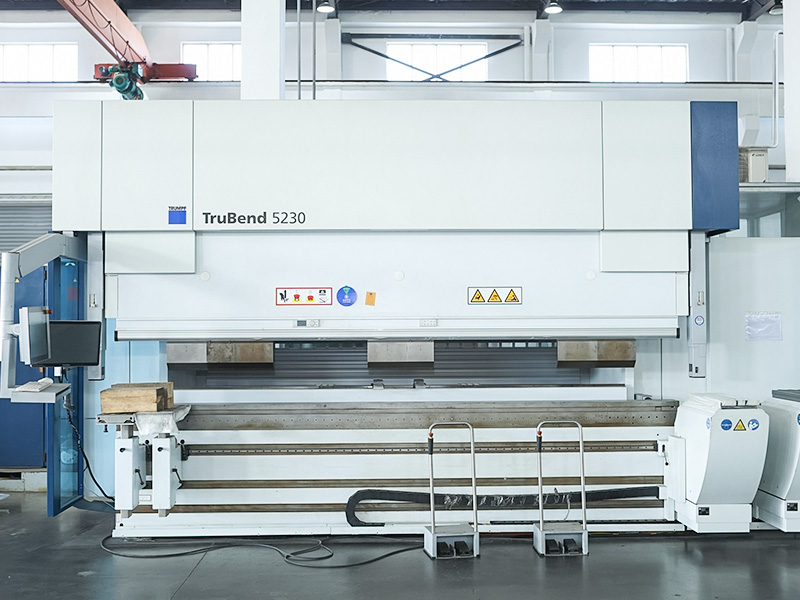
 CNC ohýbačka na presné tvárnenie plechov Táto ohýbačka dokončuje fázu tvárnenia s presným ovládaním uhla a flexibilitou formy. Spáruje sa s laserovými a dierovacími stanicami, čím zabezpečuje vyváženú výrobnú linku, ktorej rýchlostné prispôsobenie je tu zdôraznené. Zobraziť produkt →
Náš sortiment plechových zariadení pokrýva celý tento reťazec. Laserový rezací stroj zvládne rezanie obrysov, dierovací lis pridáva otvory a tvarované prvky a ohýbačka dokončí fázu tvarovania. Pretože tieto stroje zdieľajú spoločnú filozofiu riadenia a hniezdenia, programovanie sa zjednodušuje a školenie operátorov zaberie menej času.
Päť otázok rýchlo odhalí, či stroj vyhovuje vašej prevádzke:
Aký je najlepší výkon lasera pre stroj na rezanie plechu laserom?
Pre všeobecnú výrobu plechov pokrývajú vláknové lasery s výkonom 3 kW až 8 kW väčšinu dielov z uhlíkovej ocele s hrúbkou 1 mm až 16 mm a nehrdzavejúcej ocele do 10 mm. Nad 8 kW sú otáčky navyše najviac citeľné na hrubých plechoch.
Môže laserový rezací stroj rezať hliníkové a medené plechy?
áno. Vláknový laser reže hliník a meď spoľahlivo, keď má stroj dostatočný výkon a správnu konfiguráciu pomocného plynu. Tieto reflexné materiály sú silným dôvodom, prečo zvoliť vlákno pred CO2.
Aká je typická doba návratnosti pre vláknovú laserovú rezačku?
Pre obchod, ktorý pracuje na dve zmeny, sa vláknový laser s výkonom 6 kW často vyplatí za dva až štyri roky v porovnaní s outsourcingom, v závislosti od objemu dielov a regionálnych nákladov práce.
Aké je porovnanie laserového rezania s plazmovým rezaním plechu?
Laserové rezanie produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.

 +86-13771171111 +86-13338110517