Montážna konzola prichádza na montážnu stanicu so všetkými rozmermi v rámci uvedených tolerancií, ale dva uhly ohybu sa odchýlili o zlomok stupňa od výkresu. Diel sedí naplocho na stole, ale keď je priskrutkovaný k rámu, spojovací panel nebude zarovnaný. Odmietnutie tohto komponentu stojí výrobnú linku dve hodiny. Toto je bod, v ktorom sa plechový diel stáva presným plechovým komponentom.
Presné plechové komponenty sú definované opakovateľnosťou, nie veľkosťou dielu. Výrobca môže dodať dokonalú vzorku dielu a napriek tomu zlyhať pri druhej dávke, ak stratégia tolerancie, nástroje a kontrolná rutina nie sú navrhnuté tak, aby boli konzistentné. Praktický rozdiel je v tom, či proces môže držať rovnaký výsledok časť po časti.
Presné plechové komponenty sú štrukturálne a funkčné diely vytvorené z tenkých kovových plechov s hrúbkou typicky medzi 0,5 mm a 6 mm procesmi rezania, dierovania, ohýbania, spájania a dokončovania. Slovo presnosť popisuje, ako presne sa hotový diel zhoduje s technickým výkresom, zvyčajne vyjadrený ako rozmerová tolerancia alebo uhlová odchýlka.
Bežné príklady zahŕňajú panely šasi, montážne konzoly, EMC štíty, chladiče, vodiace lišty dopravníkov a kryty riadiacej skrine. To, čo ich odlišuje od bežných plechových dielov, je úroveň kontroly aplikovanej v každom kroku: materiál sa vyberie a pripraví, parametre rezania a tvarovania sa odvodia od skutočných vlastností plechu a hotový diel sa zmeria a zdokumentuje.
Tolerancia nepôsobí izolovane. Posun o 0,1 mm v polohe otvoru môže byť absorbovaný štrbinovým otvorom v jednej zostave, ale rovnaký posun sa stane úplným zlyhaním krytu lekárskeho zariadenia. Praktický vplyv presnosti závisí od toho, ako komponent interaguje s ostatnými časťami. Preto by ste mali definovať tolerancie okolo funkcie, nie okolo toho, čo vyzerá pôsobivo na výkrese.
| triedy | Typická tolerancia | Príklad aplikácie | Čo poháňa náklady |
|---|---|---|---|
| Štandardné | ±0,5 mm | Ochrany, kryty, jednoduché panely | Hrúbka materiálu |
| Presnosť | ±0,1 mm | Podvozok, konzoly, montážne dosky | Nástroje a programovanie |
| Vysoká presnosť | ±0,02 mm | Lekárske prístroje, letecké diely | Inšpekcia a kontrola procesu |
Výber triedy tolerancie je rozhodnutím o nákladoch. Stlačenie štandardného krytu z ±0,5 mm na ±0,1 mm môže zdvojnásobiť náklady, ak výkres vyžaduje nové nástroje alebo rozšírený plán kontroly. Rovnaká zmena môže pridať len malé množstvo k veľkoobjemovej konzole, pretože náklady na nastavenie sa amortizujú v tisíckach dielov. Správnym prístupom je uviesť, ktoré tolerancie sú funkčne kritické, a nechať výrobcu navrhnúť na základe skutočnej požiadavky.
Väčšina presných plechových komponentov má rovnakú postupnosť operácií, aj keď sa geometria dielu a materiál líšia. Proces možno zhrnúť do piatich krokov.
Zvitok nesie vnútorné napätie z procesu valcovania. Rovnací stroj vyrovná plech, odstráni sadu zvitkov a privedie materiál do konzistentnej tolerancie pred tým, ako sa urobia akékoľvek rezy. Tento krok priamo ovplyvňuje presnosť ohybu neskôr v sekvencii.
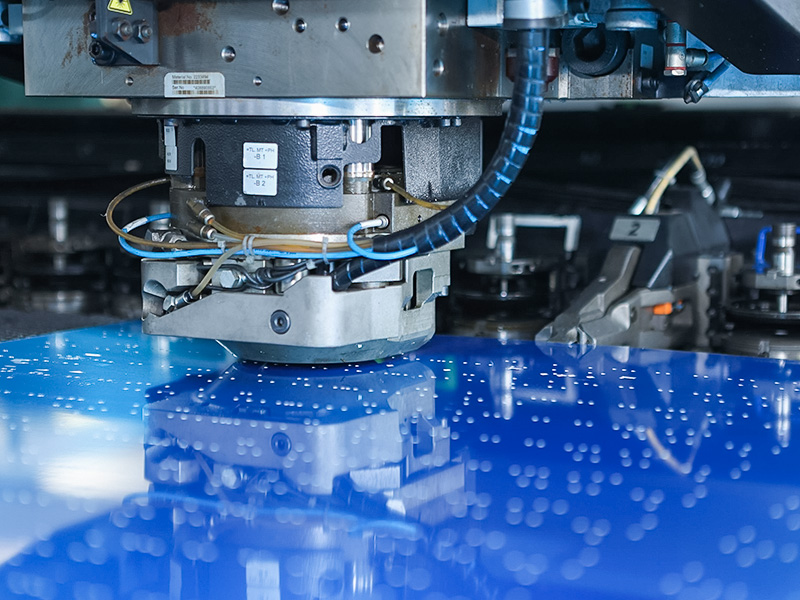
Plošný vzor sa prenáša CNC laserovou rezačkou alebo CNC vysekávacím lisom. Laserové rezanie zvláda zložité kontúry s úzkym zárezom; dierovanie vytvára okrúhle otvory a výrezy rýchlo pri vysokej rýchlosti.
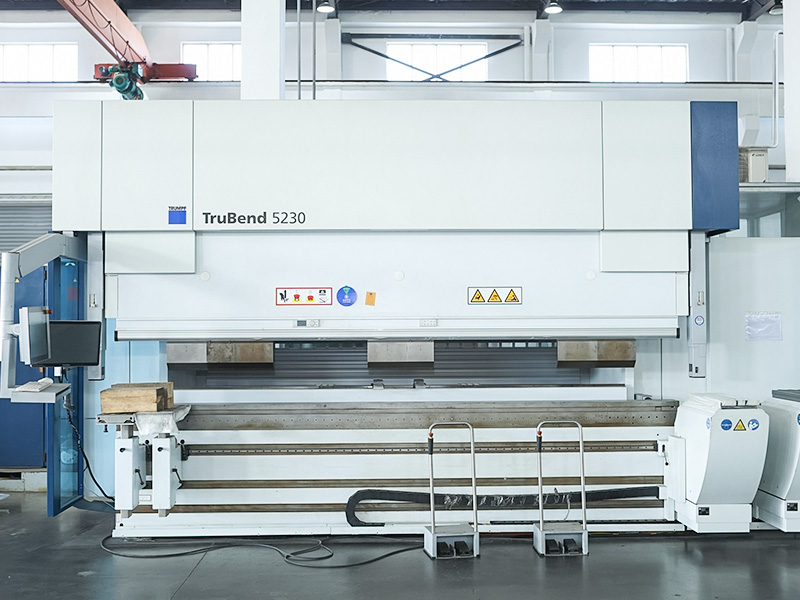
CNC ohýbacie stroje ohýbajú plochý polotovar do finálneho tvaru. Prídavok na ohyb, výber nástroja a kompenzácia pruženia sa vypočítajú zo skutočnej hrúbky plechu a triedy materiálu. Presnosť tu znamená, že uhly ohybu zostávajú v rozmedzí 0,2 stupňa od výkresu.
Zváranie, lisovacie nitovanie alebo samolisovacie spojovacie prvky spájajú čiastkové diely a pridávajú závitové vložky. Každá metóda spájania zanecháva svoj vlastný tepelný alebo mechanický vplyv na materiál a výber určuje pevnosť a budúcu použiteľnosť.
Leštenie, odmasťovanie a náter chráni povrch a spĺňa vizuálne požiadavky. Hotový komponent sa meria kalibrovanými prístrojmi a výsledky sa zaznamenávajú oproti výkresu.
Operáciu vyrovnávania je možné na výkrese ľahko prehliadnuť. Plech, ktorý je len 0,5 mm mimo roviny, spôsobí posun ohybov o niekoľko desatín milimetra po uvoľnení dielu z matrice. Z dlhodobého hľadiska špecifikujte stav materiálu, ktorý operácia vyseknutia vytvorí.
 Valčekový nivelačný stroj na korekciu rovinnosti plechov a plechov Toto vyrovnávacie zariadenie obnovuje rovinnosť deformovaných dosiek a profilov pomocou valcov s vysokou tvrdosťou a presného nastavenia medzery, aby sa zabezpečila rozmerová presnosť a kvalita povrchu, čo je kritický krok pred vyrezaním. Zobraziť produkt →
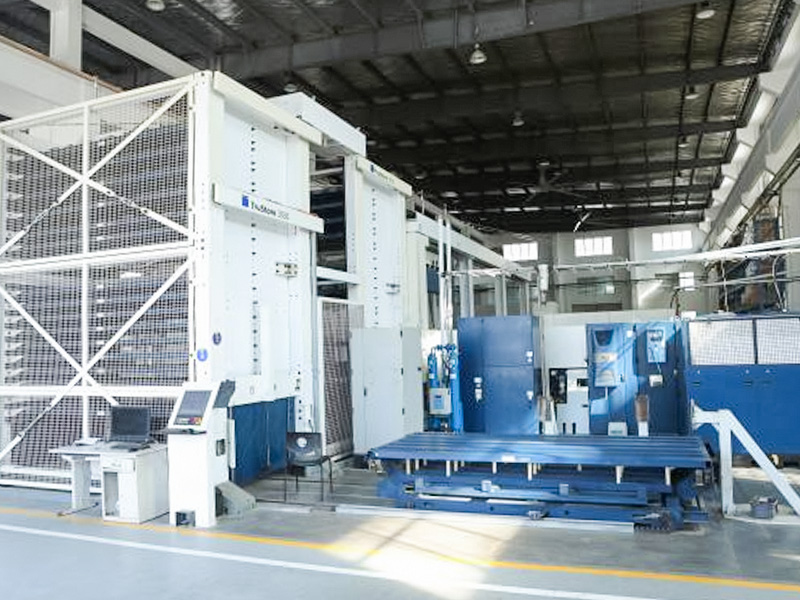
CNC laserové rezanie je preferovanou metódou pre malé až stredné dávky, kde sa obrys často mení. Stroj načíta najnovší výkres, upraví parametre rezu a vytvorí rovnakú geometriu na ďalšom plechu bez nákladov na nové matrice.
 CNC laserový rezací systém pre presnú výrobu plechov Vďaka pokročilému numerickému riadeniu a veľkoformátovým pracovným stolom tento laserový rezací stroj efektívne spracováva nehrdzavejúcu oceľ, uhlíkovú oceľ a hliník, pričom ponúka vysokú presnosť a minimálne tepelne ovplyvnené zóny pre rôzne obrysy dielov. Zobraziť produkt →
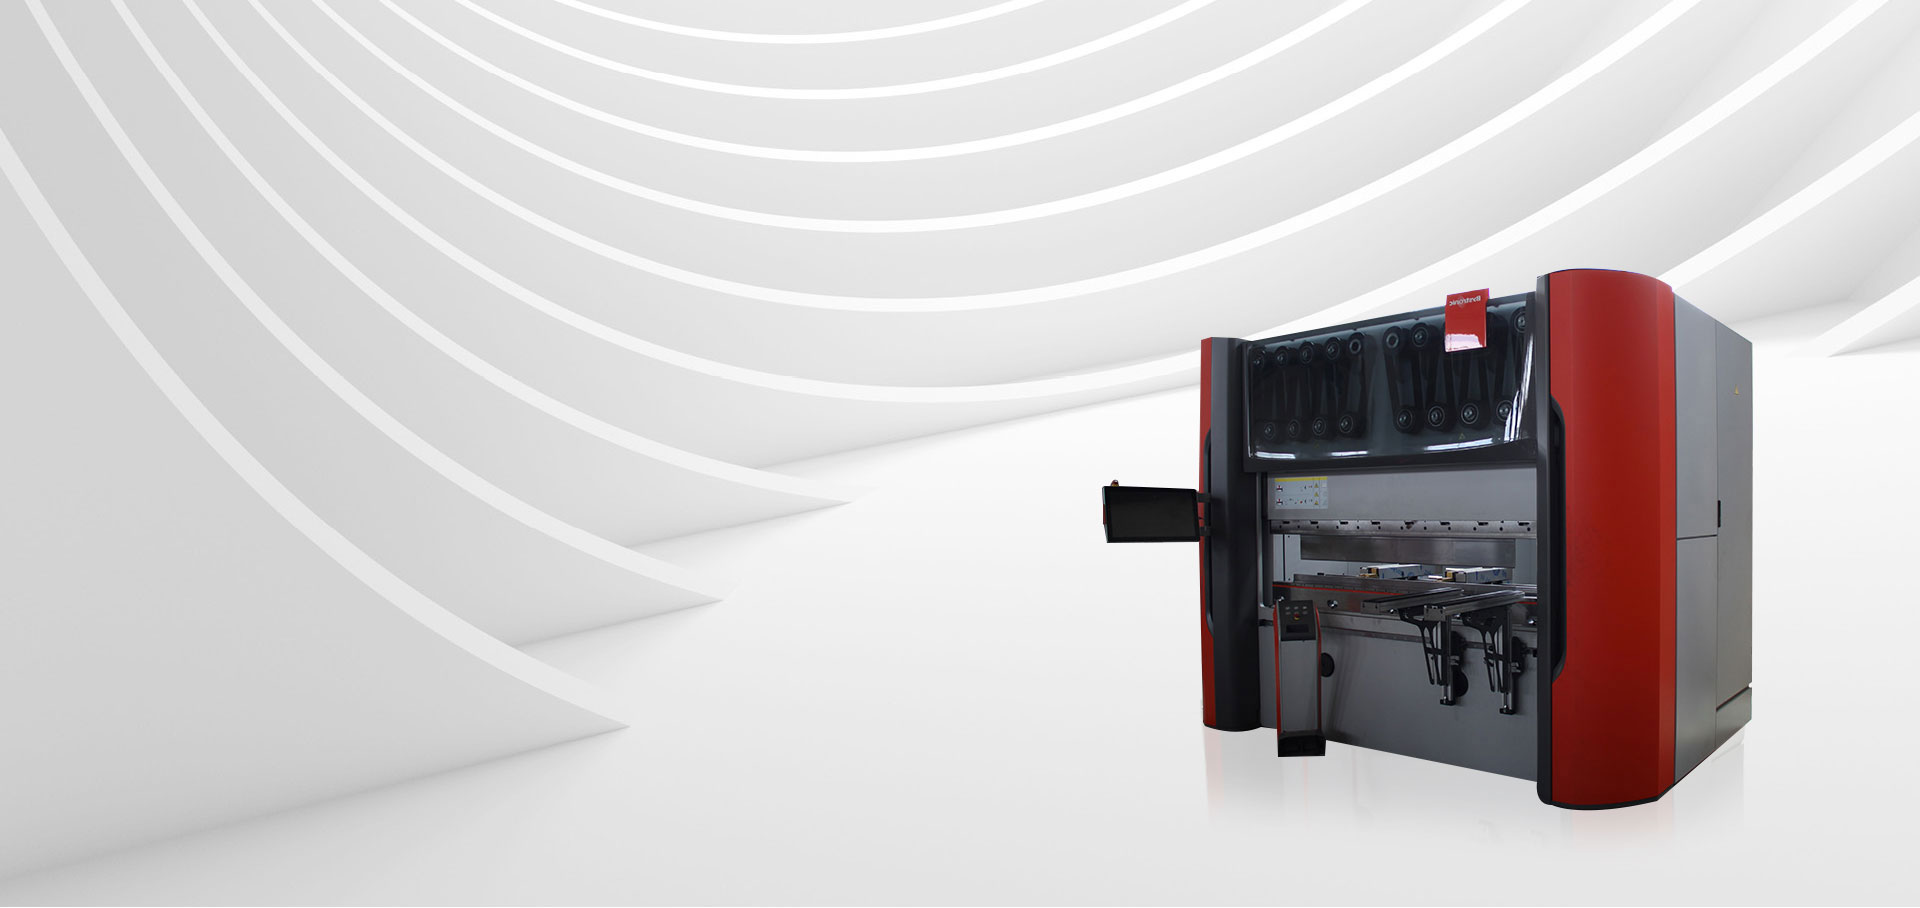
Ohýbanie je operácia, pri ktorej sa objavuje väčšina rozmerových chýb. CNC ohýbačka s automatickou kompenzáciou uhla udržuje malé kolísanie uhla ohybu, čo zlepšuje umiestnenie vzoru otvorov po zložení.
 CNC ohýbačka s automatickou kompenzáciou uhla Tento ohraňovací lis je vybavený vysoko presným CNC systémom a robustnou konštrukciou, ktorá umožňuje presné ovládanie uhla a dĺžky ohybu, znižuje chyby a zlepšuje umiestnenie otvorov po skladaní pre rôzne aplikácie plechov. Zobraziť produkt →
Výber materiálu je po obrábaní druhým najväčším hnacím motorom presnosti. Každá trieda má svoje vlastné odpruženie, anizotropiu a povrchovú úpravu a všetky tri menia spôsob, akým ohraňovací lis drží uhol.
Špecifikácia materiálu patrí do popisu výkresu, nie do popisu. Uveďte triedu, temperovanie a povrchovú úpravu. Ak bude komponent zváraný, uveďte plniaci drôt a dizajn spoja, aby výrobca mohol naplánovať proces.
Presné plechové komponenty sa objavujú všade tam, kde výrobok potrebuje pevný, ľahký konštrukčný kryt alebo opakovanú geometriu držiaka.
Konzoly, priehradky na batérie, výstuhy podvozku a tepelné štíty vyžadujú tesné vzory otvorov a rovné povrchy. Diely sa musia zoradiť v prípravku bez prepracovania a dodávateľ musí preukázať riadenie procesu pre sériovú výrobu.
Kryty, prístrojové panely a časti chirurgického príslušenstva sa zvyčajne vyrábajú v menších množstvách. Tolerancie sú často prísnejšie, povrchová úprava musí byť čistá a každý komponent je vysledovateľný materiálovým certifikátom.
EMC štíty, 19-palcové šasi racku a dosky na odvádzanie tepla kombinujú jemné polomery ohybu s malými rozstupmi otvorov. Požiadavka na presnosť je riadená potrebou, aby dielec správne dosadol na dosku plošných spojov alebo na stenu.
Kryty, rámy, ovládacie skrinky a vodiace dosky sú vyrobené z plechu a musia si zachovať svoj tvar počas rokov prevádzky. Tolerančné okienko je zvyčajne okolo ±0,1 mm, hlavne preto, aby boli upevňovacie body po montáži zarovnané.
Dodávateľ môže zvyčajne uviesť akúkoľvek toleranciu. Dôležité je, či dodávateľ môže dokázať, že proces je schopný udržať ho.
Opýtajte sa, či výrobca vykonáva priebežné kontroly ohraňovacieho lisu a laserovej rezačky a či sa vykonáva záverečná kontrola podľa výkresu. Zdokumentovaný záznam s nameranými hodnotami je minimálnym dôkazom spôsobilosti.
Väčšina presných výrobcov pracuje priamo z výkresov STEP, DXF alebo PDF. Výrobca pred cenovou ponukou skontroluje polomer ohybu, hrúbku materiálu a nahromadenie tolerancií. Ak na výkrese chýba popis, dobrý výrobca sa skôr spýta, ako by hádal.
Certifikát o skúške frézy alebo záznam o vysledovateľnosti materiálu by mal uvádzať triedu, hrúbku a číslo šarže listu použitého v každej výrobnej sérii. Toto je obzvlášť dôležité pre nerezové a hliníkové komponenty.
Malé série sú často drahšie na jednotku, pretože nastavenie, nástroje a kontrola sú rozdelené medzi menej dielov. Objemová výroba absorbuje tieto náklady, a preto môže byť tolerancia 0,1 mm cenovo dostupná pri objednávke 5 000 kusov, ale drahá pri 50 kusovom prototype.
Ak komponent potrebuje neštandardnú geometriu alebo nezvyčajnú kombináciu požiadaviek, dodávateľ s služby zákazkovej výroby môže upraviť dizajn z hľadiska vyrobiteľnosti a odporučiť cestu, ktorá udrží cenu dielu primeranú.
Spôsob, ako znížiť riziko obstarávania, je požiadať o to skôr, nie neskoro. Pošlite výrobcovi svoj výkres, očakávaný objem a kritické tolerancie. Požiadajte o plán procesu, ktorý zahŕňa získavanie materiálu, prípravu nástrojov, kontroly počas procesu a záverečnú kontrolu. Skontrolujte tiež dodávateľa proces kontroly kvality pred zadaním veľkej objednávky.
Presné plechové komponenty sú výsledkom riadeného sledu: vyrovnávanie, rezanie, tvarovanie, spájanie, dokončovanie a meranie. Keď sa každý krok vykoná so správnym vybavením a zdokumentovanou disciplínou, diel sa stretne s výkresom nie šťastím, ale dizajnom. To je štandard, ktorý by mal každý kupujúci očakávať, keď zadá objednávku presných komponentov.

 +86-13771171111 +86-13338110517